
راهنمای انتخاب نایلون شیرینک صنعتی؛ از ضخامت و عرض فیلم تا تنظیم خط بستهبندی

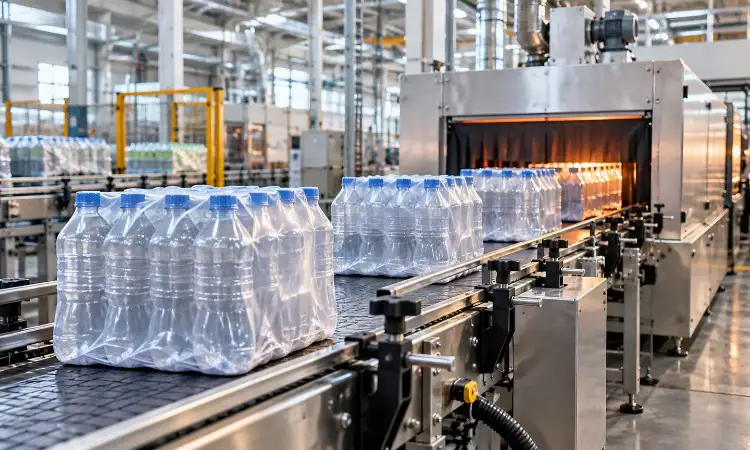
در یک خط تولید، بستهبندی نهایی زمانی موفق است که محصول را با ظاهری منظم به انبار برساند، در جابهجایی از هم باز نشود و سرعت ماشینآلات را هم کاهش ندهد. فیلم شیرینک یکی از گزینههای پرکاربرد برای بستهبندی چندتایی بطریها، قوطیها، جعبهها و محصولات صنعتی است؛ اما نتیجه آن به انتخاب فیلم و تنظیم فرآیند بهصورت همزمان وابسته است.
گاهی تغییر تأمینکننده یا کاهش ضخامت فیلم در ظاهر هزینه مواد اولیه را کمتر میکند، اما بعد از چند شیفت تولید، پارگی بستهها، توقف دستگاه، ضایعات و دوبارهکاری افزایش پیدا میکند. در طرف مقابل، استفاده از فیلم ضخیمتر از نیاز نیز ممکن است بدون بهبود متناسب عملکرد، مصرف مواد را بالا ببرد.


به همین دلیل مسئول خرید، مدیر تولید و اپراتور بستهبندی بهتر است قبل از سفارش، یک زبان مشترک برای توصیف محصول، شرایط ماشین و نتیجه مورد انتظار داشته باشند. در ادامه، این معیارها را از نگاه واقعی یک خط بستهبندی مرور میکنیم.
۱. فیلم شیرینک در خط بستهبندی چه کاری انجام میدهد؟
فیلم شیرینک یا شرینک نوعی فیلم پلیمری است که پس از قرارگرفتن دور محصول، در شرایط حرارتی کنترلشده جمع میشود. هدف معمول آن تثبیت بسته، نزدیککردن چند کالا به یکدیگر و ایجاد پوشش منظم برای حمل و نگهداری است. میزان جمعشدن واقعی به جنس و ساختار فیلم، جهتگیری آن در تولید، ابعاد بسته و شرایط دستگاه بستگی دارد.
برای مثال، بستهبندی چند بطری نوشیدنی که باید در مسیر توزیع کنار هم باقی بمانند، با بستهبندی یک قطعه صنعتی تیزگوشه یا یک جعبه سبک یکسان نیست. وزن، شکل هندسی، سطح تماس، ارتفاع و چیدمان کالا بر انتخاب فیلم و کیفیت نهایی اثر میگذارند.
در ارزیابی محصول، باید روشن باشد انتظار ما از بسته چیست: یکپارچهسازی چند کالا، جلوگیری نسبی از گردوغبار، نمایش محتوا، تثبیت در مسیر جابهجایی یا ترکیبی از این نیازها. فیلم شیرینک بهتنهایی جایگزین تمام الزامات محافظت ضربهای یا بستهبندی اولیه محصول نیست.

۲. تفاوت شیرینک و استرچ؛ چرا جایگزین مستقیم یکدیگر نیستند؟
شیرینک برای جمعشدن معمولاً به حرارت کنترلشده متکی است؛ درحالیکه فیلم استرچ عمدتاً با خاصیت کشسانی و کشش اعمالشده هنگام پیچیدن دور بار عمل میکند. همین تفاوت بر ماشینآلات موردنیاز، ظاهر نهایی و کاربرد معمول آنها اثر میگذارد.
در بستهبندی چندتایی کالا روی نوار نقاله، شیرینک میتواند گزینه مناسبی برای تشکیل یک بسته واحد باشد. برای تثبیت یک بار پالتشده در انبار، استرچ نیز گزینه رایجی است؛ هرچند انتخاب نهایی باید با وزن، شرایط حمل، تجهیزات و الزامهای بسته هماهنگ شود.
نکته خرید این است که صرف شباهت ظاهری رولها، امکان استفاده از هر فیلم در دستگاه دیگر را ثابت نمیکند. هنگام مقایسه پوششهای بستهبندی پلیمری بهتر است کاربرد نهایی، روش مصرف و سازگاری با دستگاه، پیش از قیمت هر کیلو بررسی شود.
۳. عرض، ضخامت و ابعاد فیلم را چگونه انتخاب کنیم؟
اولین داده برای تعیین عرض، ابعاد واقعی بسته پس از چیدمان است، نه فقط اندازه تکمحصول. طول، عرض، ارتفاع، تعداد کالا در هر بسته، جهت ورود به دستگاه و شیوه پیچیدن فیلم باید ثبت شوند. عرض قابل استفاده فیلم به نوع رول و آرایش دستگاه نیز بستگی دارد؛ بنابراین یک محاسبه عمومی برای همه تجهیزات مناسب نیست.
ضخامت فیلم معمولاً بر مقاومت در برابر کشش و سوراخشدن، وزن مصرفی و رفتار فیلم در تونل اثر میگذارد. بااینحال، ضخامت بیشتر لزوماً جمعشوندگی بهتر یا بسته نهایی سالمتر ایجاد نمیکند. جنس فیلم، یکنواختی ضخامت و کیفیت تولید نیز مهماند.
در محصولات گوشهدار یا بستههای سنگین، احتمال تمرکز تنش در لبهها بیشتر است. برای کالاهای سبک و منظم، ممکن است نیاز مکانیکی متفاوتی وجود داشته باشد. راه درست این است که چند نمونه متناسب با بسته واقعی و سرعت خط آزمایش شوند و نتیجه فقط از روی برچسب رول قضاوت نشود.
هنگام استعلام، بهتر است عرض تخت یا فرم عرضه رول، ضخامت اسمی، متراژ یا وزن هر رول و مقدار سفارش بهصورت روشن و قابل مقایسه نوشته شود. اگر اپراتور تجربهای از فیلم قبلی دارد، ثبت نام و مشخصات همان فیلم میتواند نقطه شروع مفیدی باشد.
۴. رفتار جمعشوندگی و کیفیت دوخت چه تأثیری بر نتیجه دارند؟
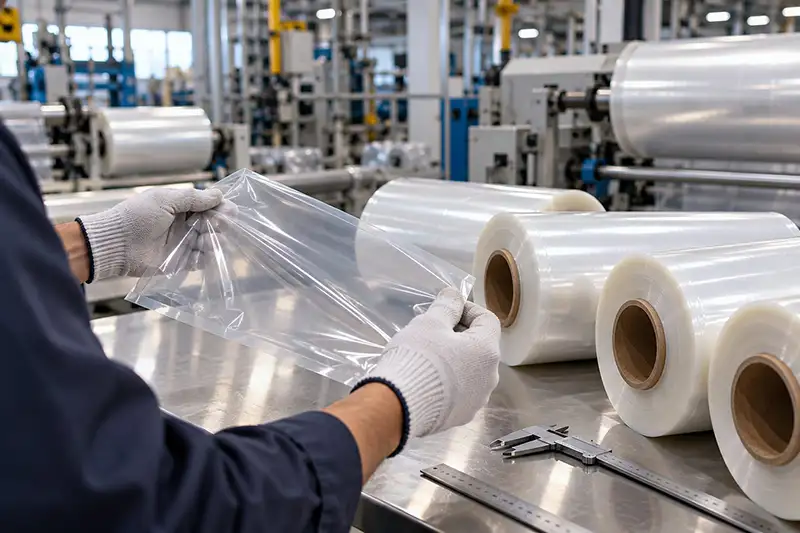
فیلم پس از عبور از تونل باید به اندازهای جمع شود که بسته را منظم نگه دارد، بدون اینکه به خود کالا فشار نامتناسب وارد کند یا بیش از اندازه چروک و جمعشدگی موضعی ایجاد شود. رفتار جمعشوندگی در دو جهت فیلم ممکن است یکسان نباشد و باید با طراحی بسته هماهنگ باشد.
در برخی خطوط، فیلم ابتدا دور محصول پیچیده و دوخت یا اتصال مناسب ایجاد میشود. ضعف در ناحیه دوخت، نامناسببودن عرض یا تمرکز حرارت میتواند باعث بازشدن بسته شود. به همین دلیل کنترل استحکام اتصال و ظاهر نهایی باید بخشی از آزمون نمونه باشد.
همچنین شفافیت و میزان چینوچروک برای کالاهایی که ظاهر آنها در قفسه فروش مهم است، اهمیت بیشتری پیدا میکند؛ درحالیکه در بعضی کاربردهای انباری، پایداری بسته و سهولت جابهجایی اولویت بالاتری دارد. یک فیلم واحد الزاماً برای همه این اهداف بهترین انتخاب نیست.
۵. تونل شیرینک و سرعت خط؛ فیلم بهتنهایی تعیینکننده نیست
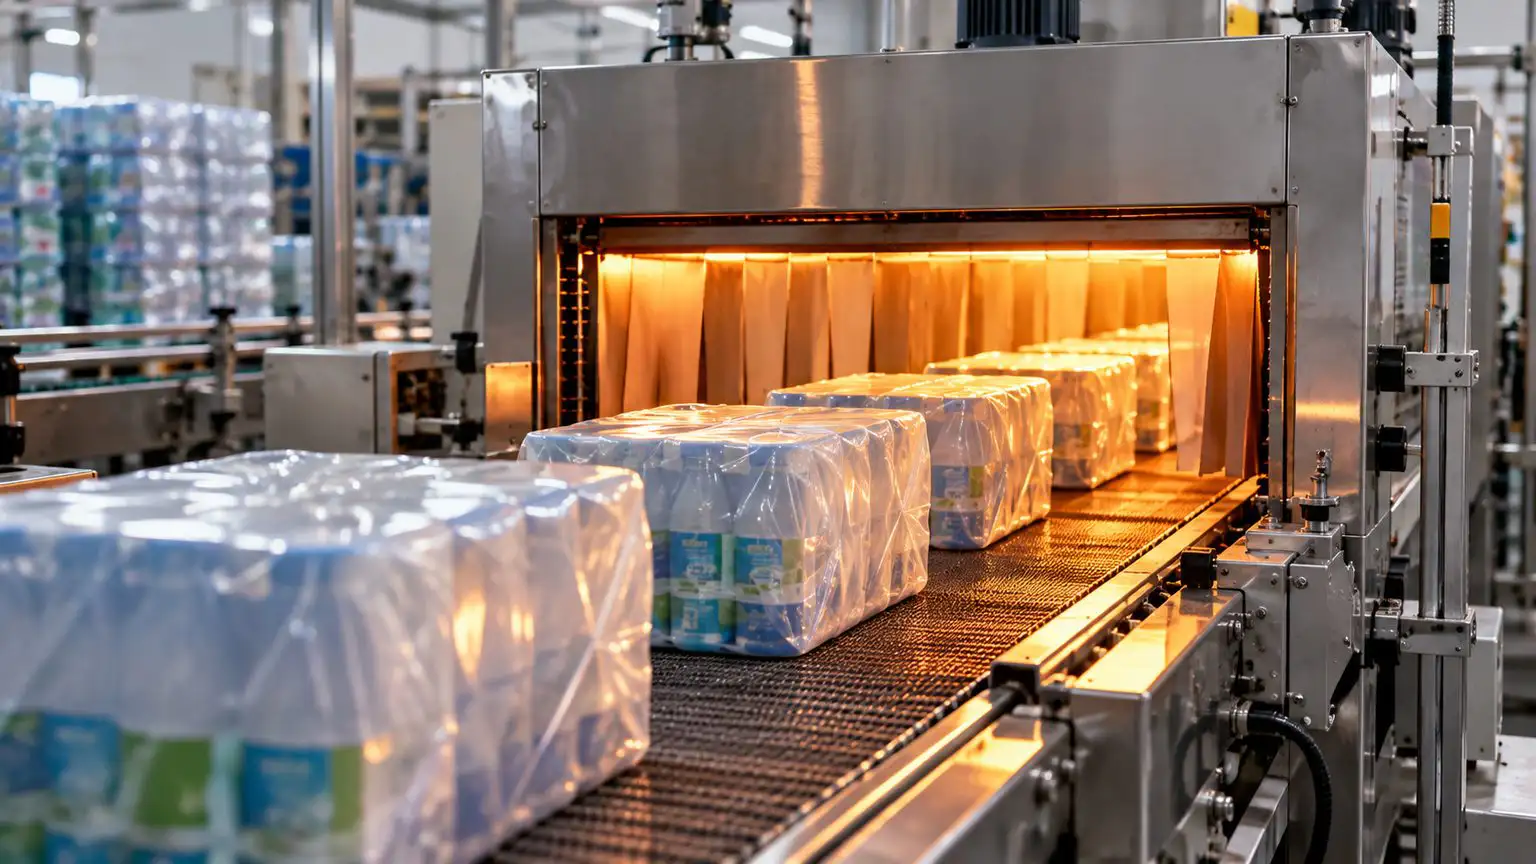
دمای تنظیمی دستگاه تنها یکی از متغیرهای فرآیند است. سرعت نوار نقاله، مدت حضور بسته در تونل، نحوه گردش هوا، محل ورود و خروج حرارت و فاصله محصول از منبع گرما نیز بر نتیجه اثر دارند. بنابراین یک عدد ثابت برای دما یا زمان را نمیتوان بدون شناخت دستگاه و فیلم پیشنهاد کرد.
اگر سرعت خط افزایش یابد اما شرایط حرارتی اصلاح نشود، ممکن است فیلم فرصت کافی برای جمعشدن نداشته باشد. از سوی دیگر، گرمای بیشازحد میتواند باعث تغییر شکل بسته، سوراخشدن فیلم یا آسیب به کالای حساس شود.
برای بررسی عملکرد باید تغییرات با ترتیب و کنترل انجام شود: ابتدا شرایط ایمن دستگاه و مشخصات محصول ثابت بمانند، سپس نمونه فیلم آزمون شود و تنظیمات قابل تغییر طبق دستورالعمل سازنده ماشین و محدودیت محصول اصلاح شوند. ثبت نتیجه هر آزمون، مقایسه فیلمهای مختلف را معتبرتر میکند.
۶. پنج ایراد رایج شیرینک و روش درست عیبیابی
مشاهده ایراد در بسته نهایی همیشه به معنای نامرغوببودن فیلم نیست. علت میتواند به ابعاد فیلم، مشخصات محصول، نحوه تغذیه دستگاه، دوخت یا شرایط تونل مربوط باشد. عیبیابی درست باید از بررسی نمونه واقعی و حذف تدریجی علتهای ممکن شروع شود.
| ایراد مشاهدهشده | عاملهایی که باید بررسی شوند | اقدام اولیه |
| چروک و جمعشدگی نامتوازن | ابعاد فیلم، نحوه ورود بسته و توزیع گرما | ثبت تنظیمات و بررسی یکنواختی تغذیه فیلم |
| پارگی یا سوراخشدن | لبه تیز محصول، کشش موضعی یا گرمای نامناسب | کنترل گوشهها و آزمون ضخامت و شرایط تونل |
| بازشدن محل اتصال | کیفیت دوخت یا فشار وارد بر ناحیه اتصال | آزمون استحکام اتصال با نمونه واقعی |
| شلبودن بسته پس از خروج | عدم تناسب جمعشوندگی، عرض یا تنظیمات ماشین | مقایسه نمونه در سرعت معمول خط |
| تغییر ظاهر یا آسیب به کالا | حرارت یا زمان نامناسب برای محصول | توقف آزمون نامناسب و بررسی محدودیت حرارتی کالا |
اگر پارگی فقط در یک گوشه از یک محصول اتفاق میافتد، پیش از تغییر کل سفارش باید شکل آن گوشه و کشیدگی فیلم بررسی شود. اگر در تمام بستهها چروک مشابه دیده میشود، یکنواختی ورود فیلم یا توزیع گرما نیز نیازمند بررسی است.
برای کاهش ضایعات، پیشنهاد میشود مسئول شیفت نمونههای معیوب را همراه با زمان تولید، شماره رول، شرایط دستگاه و نوع محصول نگه دارد. این مستندات به واحد فنی و تأمینکننده کمک میکنند تصمیم دقیقتری بگیرند.
۷. قبل از سفارش عمده، یک آزمون کوتاه چه اطلاعاتی میدهد؟
نمونهگیری مفید باید شرایط واقعی مصرف را شبیهسازی کند. بهتر است همان محصول، همان آرایش بستهبندی، سرعت معمول خط و شرایط حمل هدف در آزمایش استفاده شوند. آزمون با چند بسته محدود در سرعت بسیار پایین، لزوماً نماینده عملکرد در تولید پیوسته نیست.
شاخصهایی مانند درصد بسته سالم، تعداد پارگی یا بازشدن دوخت، توقفهای مرتبط با فیلم، ظاهر بسته و مقدار فیلم مصرفی باید ثبت شوند. در صورت حساسیت محصول به گرما، وضعیت خود کالا بعد از عبور از تونل نیز باید کنترل شود.
برای انتخاب نایلون شیرینک برای بستهبندی صنعتی، ارائه اطلاعات واقعی دستگاه و بسته به تولیدکننده از اعلام صرف یک عدد ضخامت مفیدتر است. امکان تولید مشخصات موردنظر و پیشنهاد نهایی باید پس از بررسی فنی ابعاد بسته، کاربرد و قابلیت خط تولید تعیین شود.
اگر دو نمونه از نظر ظاهری مشابهاند، مقایسه را به آزمون انبارش و جابهجایی نیز گسترش دهید؛ ممکن است اختلاف عملکرد در هنگام چیدن، انتقال یا نگهداری بسته خود را نشان دهد.
چکلیست مقایسه دو نمونه فیلم در شرایط یکسان
برای نمونه A و B، محصول، چیدمان بسته و تنظیمات پایه دستگاه را یکسان نگه دارید. پس از پایدارشدن خط، تعداد برابر و از پیش مشخصی بسته تولید کنید و اطلاعات هر نمونه را در یک برگه جداگانه ثبت کنید:
• تعداد بسته سالم: تعداد بستههایی که بدون پارگی، بازشدن دوخت یا شلبودن از خط خارج میشوند.
• ضایعات و دوبارهکاری: شمار بستههای معیوب و مقدار فیلم مصرفشده برای اصلاح آنها.
• سرعت و توقف خط: سرعت واقعی نوار نقاله و تعداد یا مدت توقفهای مرتبط با فیلم.
• مصرف فیلم: وزن یا طول مصرفشده برای تولید هر تعداد مشخص از بستههای سالم.
• نتیجه جابهجایی: وضعیت بستهها پس از یک آزمون کوتاه و مشابهِ انتقال و چیدمان.
مقایسه را بر پایه «هزینه فیلم بهازای هر بسته سالم» و پایداری عملکرد خط انجام دهید؛ نه صرفاً قیمت هر کیلوگرم رول.
۸. هزینه واقعی بستهبندی را با قیمت هر کیلو اشتباه نگیریم
قیمت خرید فیلم تنها یک جزء از هزینه نهایی است. مقدار فیلم مصرفی برای هر بسته سالم، ضایعات، هزینه توقف دستگاه، زمان دوبارهکاری، حمل و نگهداری و تعداد بستههای معیوب نیز باید در محاسبه وارد شوند.
برای نمونه، کاهش بهای هر کیلو هنگامی مزیت عملی دارد که مصرف ماده، سرعت تولید و نرخ خرابی به همان نسبت یا بهتر حفظ شوند. اگر فیلم ارزانتر باعث بازشدن بسته در توزیع شود، صرفهجویی اولیه ممکن است در هزینههای پنهان از بین برود.
در مقایسه دو پیشنهاد، میتوان «هزینه فیلم مصرفشده به ازای هر بسته سالم» را در کنار نرخ توقف و ضایعات ثبت کرد. چنین معیاری به مدیر خرید و مدیر تولید کمک میکند درباره انتخاب ماده، بر اساس کیفیت خروجی خط تصمیم بگیرند، نه صرفاً یک ردیف قیمت.
همچنین باید هزینه احتمالی چاپ، رنگ، نوع رول، تیراژ سفارش و برنامه تحویل را جداگانه دید. هر ویژگی سفارشی تنها زمانی ارزش دارد که برای کارکرد بسته یا نیاز تجاری آن لازم باشد.
۹. مشخصات سفارش صنعتی را چگونه برای تأمینکننده آماده کنیم؟
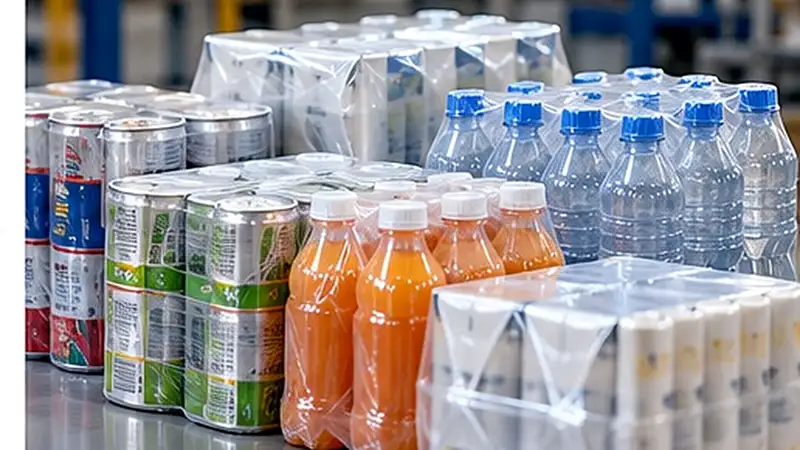
برای دریافت پیشنهاد فنی، لازم است نوع کالا، تعداد اقلام در هر بسته، ابعاد نهایی، وزن، میزان حساسیت به گرما، نوع دستگاه، سرعت تقریبی خط، نحوه انبارش و مقصد حمل مشخص شوند. اگر عرض و ضخامت فعلی نتیجه قابل قبولی داشتهاند، آن اطلاعات نیز ضمیمه شوند.
در کنار این موارد، نیاز به شفافیت، رنگ، چاپ و شیوه عرضه رول را با ذکر کاربرد واقعی توضیح دهید. برای بستهبندی با الزامات بهداشتی یا تماس با ماده غذایی، باید الزامات اختصاصی و مدارک فنی معتبر جداگانه بررسی شوند؛ بهکاربردن عنوان «بهداشتی» بهتنهایی اثباتکننده انطباق نیست.
جوانه پوش پارسه در حوزه پوششهای پلیمری بستهبندی، سفارشها را با توجه به نوع محصول، عرض، ضخامت، دستگاه مصرفکننده و شرایط تولید بررسی میکند. اعلام این اطلاعات، مبنای بهتری برای بررسی امکان تولید متناسب با نیاز یک واحد صنعتی فراهم میکند؛ مشخصات نهایی باید پس از هماهنگی با واحد فنی و آزمون نمونه تعیین شوند.
در نهایت، فیلم مناسب محصولی نیست که تنها در اولین بسته ظاهری مطلوب ایجاد کند؛ باید در طول شیفت تولید، هنگام جابهجایی و در شرایط نگهداری نیز عملکرد قابلقبولی داشته باشد. انتخاب مبتنی بر آزمون، میتواند احتمال خطای سفارش و هزینه دوبارهکاری را کاهش دهد.


